L’approvvigionamento di valvole industriali da produttori esteri spesso suscita un forte scetticismo. I responsabili degli approvvigionamenti devono affrontare forti pressioni quando si muovono in complesse catene di fornitura internazionali. Ogni decisione ha un impatto sulla sicurezza del progetto e su budget ingegneristici rigorosi. La mitigazione di questo rischio si basa interamente sulla sostituzione delle affermazioni di marketing con registrazioni di ispezioni verificabili e standardizzate. Per mantenere sicure le condutture critiche sono necessari dati concreti, non promesse vaghe. Un fornitore veramente affidabile di valvole a saracinesca cinese deve fornire dati trasparenti sui test di accettazione in fabbrica (FAT). Devono inoltre fornire una rigorosa tracciabilità metallurgica. Le fabbriche devono dimostrare la conformità assoluta agli standard API e ISO attraverso prove documentate. In questa guida, esploriamo esattamente quali rapporti di prova dovresti richiedere. Imparerai come valutare i dati dei test di pressione. Tratteremo come verificare l'integrità dei materiali e implementare piani di ispezione a prova di proiettile prima di finalizzare il prossimo ordine di acquisto.
Punti chiave
- Approvvigionamento basato sui dati: il successo dell'approvvigionamento richiede la valutazione di un piano di ispezione e test (ITP) prima di emettere un ordine di acquisto.
- Verifica della pressione e delle perdite: i rapporti obbligatori sui test idrostatici e pneumatici API 598 o ISO 5208 devono accompagnare ogni spedizione.
- Integrità dei materiali: i rapporti sui test di fabbrica (MTR) e i test non distruttivi (NDT) non sono negoziabili, in particolare per i componenti in acciaio fuso ad alta pressione.
- Conformità tracciabile: la convalida degli audit di terze parti (CE, API) separa i produttori di primo livello dagli assemblatori ad alto rischio.
La realtà dell"approvvigionamento: allineare la qualità delle valvole con dati verificabili
Inquadramento dei problemi aziendali
Oggi i team di procurement si trovano ad affrontare un’intensa pressione operativa. È necessario bilanciare obiettivi aggressivi di riduzione dei costi con rischi catastrofici per la sicurezza. Il guasto delle valvole nelle condutture critiche introduce enormi responsabilità finanziarie. Un singolo scoppio può interrompere il funzionamento dell’impianto per un tempo indefinito. Per mitigare queste minacce è necessario un cambiamento nella filosofia di acquisto. È necessario abbandonare l"acquisto basato sulla relazione. Sono invece necessarie strategie di approvvigionamento basate sui dati. L’approvvigionamento all’estero moltiplica queste sfide. La distanza geografica rende difficile il controllo fisico. Pertanto, la documentazione diventa il tuo principale meccanismo di difesa.
Il divario delle prove
Molti acquirenti fanno molto affidamento sulle ispezioni visive. Conducono audit di base dei fornitori tramite videochiamate. Questi metodi sono del tutto insufficienti per il processo decisionale alla fine dell’imbuto. I controlli visivi confermano solo l"estetica esterna. Non sono in grado di rilevare i vuoti di colata interni. Non riveleranno scarse tolleranze della superficie di seduta. Ciò crea un pericoloso divario di prove. Le brochure di marketing spesso vantano severi controlli di qualità. Tuttavia, le foto lucide non fermano le perdite nelle tubazioni. La vera qualità richiede una validazione empirica. È necessario colmare questa lacuna utilizzando registri di ispezione standardizzati.
Criteri di successo
È necessario stabilire requisiti rigidi per la documentazione specifica del lotto. I tuoi ordini di acquisto devono imporre risultati finali chiari. Se una metrica non può essere dimostrata su un rapporto di prova firmato, non esiste. L’accettazione da parte della fabbrica deve dipendere da numeri concreti. Sono necessari dati tracciabili per ogni singola valvola. Questa posizione intransigente esclude i produttori scadenti. Protegge i tuoi progetti da componenti non testati e ad alto rischio.
Test della pressione interna: convalida della tenuta della valvola a saracinesca a cuneo
Linee di base standardizzate
È necessario valutare l"aderenza del fornitore agli standard internazionali. API 598 e EN 12266-1 impongono severi protocolli di test. Questi standard definiscono esattamente come devono avvenire i test di pressione. Specificano il mezzo di prova, i livelli di pressione e la durata minima. Una fabbrica rispettabile farà riferimento esplicitamente a questi codici. Non inventeranno mai i propri parametri di test. Dovresti sempre effettuare riferimenti incrociati tra i registri dei test e i requisiti standard.
Prove su guscio e sede
Il test idrostatico del guscio verifica l"integrità del corpo valvola. L"acqua è pressurizzata all"interno della valvola aperta. Ciò conferma che il getto può resistere in sicurezza a condizioni operative estreme. I test di chiusura valutano le superfici di seduta. È necessario rivedere i registri per i test del sedile ad alta e bassa pressione. I test dell"aria a bassa pressione sono notoriamente difficili da superare. Le molecole d"aria sfuggono facilmente alle piccole imperfezioni della lavorazione. Pertanto, il superamento di un test pneumatico a bassa pressione dimostra un"eccellente precisione di fabbricazione.
Focus sull"applicazione
I tassi di perdita documentati della sede sono indicatori primari di lavorazione di precisione. Ciò è particolarmente vero per una valvola a saracinesca a cuneo . Queste valvole si basano su uno stretto contatto metallo-metallo. L'API 598 consente perdite di perdite specifiche a seconda delle dimensioni della valvola. Tuttavia, i produttori premium spesso ottengono perdite pari a zero. È necessario cercare i tassi di perdita espliciti sul certificato di prova. Termini vaghi come 'superato' sono del tutto inaccettabili.
Bandiere rosse
Fai attenzione ai manometri non calibrati nelle foto di fabbrica. Un manometro privo di un adesivo di calibrazione valido è inutile. I rapporti di prova privi di timbri di durata temporale rappresentano un altro importante segnale di allarme. La pressione deve rimanere costante per durate specifiche. Se una fabbrica semplicemente aumenta la pressione e la abbassa, il test non è valido. Richiedi sempre i dati continui del registratore grafico per gli ordini critici.
Tracciabilità dei materiali: NDT e registrazioni metallurgiche per l"acciaio fuso
Audit chimici e fisici
L"integrità del materiale costituisce il fondamento della sicurezza delle valvole. È necessario richiedere i rapporti di test di fabbrica EN 10204 Tipo 3.1 o 3.2 (MTR). Questi documenti verificano l"esatta composizione chimica dell"acciaio. Elencano elementi in carbonio, leghe e acciaio inossidabile. Gli MTR descrivono anche in dettaglio le proprietà fisiche. Mostrano i dati di resistenza alla trazione, resistenza allo snervamento e allungamento. I certificati di tipo 3.2 forniscono maggiore sicurezza. Includono la verifica da parte di un ispettore terzo indipendente.
Controlli non distruttivi (NDT)
È necessario valutare la capacità del produttore di effettuare controlli non distruttivi. Le fabbriche avanzate utilizzano quotidianamente più metodi NDT.
- Test radiografico (RT): utilizza i raggi X per individuare difetti profondi della fusione interna.
- Test a ultrasuoni (UT): utilizza le onde sonore per misurare lo spessore del materiale e rilevare crepe nascoste.
- Test con particelle magnetiche (MT): identifica difetti lineari superficiali e leggermente sotterranei nei materiali ferromagnetici.
- Test con liquidi penetranti (PT): espone sottili crepe superficiali su superfici lavorate utilizzando coloranti colorati.
Focus sull"applicazione
I rapporti NDT prevengono rischi di scoppio catastrofici in una valvola a saracinesca in acciaio fuso . Le fusioni pesanti sviluppano naturalmente stress da raffreddamento. Possono formare vuoti nel sottosuolo, cavità da ritiro o inclusioni di sabbia. I metodi RT e UT identificano tempestivamente questi pericoli nascosti. Individuare una fusione difettosa prima della lavorazione consente di risparmiare tempo. Ancora più importante, impedisce a un componente pericoloso di entrare nella pipeline.
Realtà di implementazione
Richiedere l"identificazione positiva del materiale (PMI) sui getti grezzi. PMI utilizza uno spettrometro portatile. Verifica la lega metallica in pochi secondi. È necessario richiedere il PMI prima dell"inizio della lavorazione. Ciò garantisce che la fonderia abbia consegnato la qualità di acciaio corretta. Individuare tempestivamente uno scambio di materiali previene enormi ritardi nel progetto. Standardizza i requisiti PMI nelle trattative iniziali con i fornitori.
Verifiche funzionali e dimensionali: dagli attuatori alle ruote dentate
Verifica dimensionale
Le valvole devono adattarsi perfettamente all"infrastruttura di tubazioni esistente. È necessario garantire che le dimensioni faccia a faccia corrispondano agli standard ASME B16.10. Le forature delle flange devono essere rigorosamente conformi ai requisiti ASME B16.5. Gli ispettori di fabbrica dovrebbero utilizzare calibri calibrati e macchine di misura a coordinate (CMM). Esaminare attentamente i rapporti di ispezione dimensionale. Anche un millimetro di deviazione provoca gravi problemi di installazione. Lo spessore della flangia e i diametri dei fori dei bulloni richiedono la massima precisione.
Test funzionali
Una valvola è utile solo se funziona senza intoppi. Valutare i requisiti di coppia documentati durante il FAT. Gli ispettori devono misurare la forza necessaria per girare il volantino. Valutano la scorrevolezza della corsa dello stelo sotto carichi pressurizzati. Una coppia elevata indica una lavorazione scadente o parti interne vincolanti. Lo stelo dovrebbe alzarsi e abbassarsi senza impigliarsi o balbettare. Richiedi registri operativi che verifichino cicli ripetuti senza errori.
Focus sull"applicazione
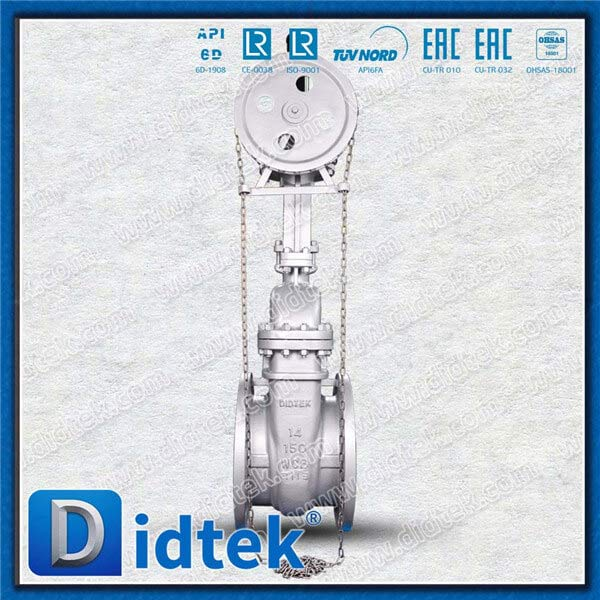
Per tubazioni aeree o inaccessibili, il funzionamento remoto è fondamentale. È necessario esaminare i registri dei test operativi per una valvola a saracinesca con ruota a catena . Gli ispettori devono tirare il meccanismo a catena sotto carichi simulati. Garantiscono che i bracci di guida impediscano lo scivolamento della catena. Il meccanismo deve funzionare senza intoppi o deragliamenti. La prova documentata di questi controlli specifici garantisce un funzionamento sicuro dall'impianto.
Rivestimento e immagini
Gli ambienti industriali distruggono rapidamente l’acciaio non protetto. È necessario convalidare i report sullo spessore del film secco (DFT) per tutti i rivestimenti epossidici. La vernice deve soddisfare i requisiti di spessore minimo per garantire la resistenza alla corrosione. Gli ispettori utilizzano misuratori magnetici per misurare accuratamente il DFT. Eseguono anche test di adesione a tratteggio incrociato. Ciò garantisce che la vernice aderisca correttamente al substrato metallico. Un rivestimento adeguato prolunga significativamente la durata della valvola.
Verifiche di conformità e certificazione: leggere oltre il marchio CE
Autenticazione del documento
I certificati fraudolenti affliggono il settore manifatturiero estero. Devi imparare come autenticare rigorosamente i documenti. Non accettare un PDF al valore nominale. Verifica i certificati ISO 9001 direttamente con il registrar emittente. Confronta i monogrammi API con l"elenco composito API ufficiale. Convalida le certificazioni CE attraverso il database europeo Nando. Confermare che l"Organismo Notificato abbia effettivamente l"autorizzazione per gli audit della Direttiva sulle Attrezzature a Pressione (PED).
Sistemi di Gestione della Qualità (SGQ)
Valutare la cultura della qualità interna del produttore. Osserva attentamente i loro processi di segnalazione di non conformità (NCR). Una fabbrica che dichiara zero difetti probabilmente nasconde qualcosa. Gli errori si verificano durante la fusione industriale pesante. Un QMS robusto registra questi errori in modo trasparente. Implementano processi di azioni correttive per prevenire il ripetersi. Chiedi di rivedere un rapporto NCR anonimo. Ciò rivela il loro vero impegno per il miglioramento continuo.
Verifica di terze parti
Le agenzie indipendenti svolgono un ruolo fondamentale nella sicurezza della catena di approvvigionamento. Organizzazioni come SGS, TUV e Bureau Veritas forniscono una supervisione imparziale. Visitano la fabbrica per assistere personalmente ai test di pressione. Esaminano i certificati dei materiali e i controlli dimensionali. Una volta soddisfatti, firmano la nota di rilascio finale. Il loro timbro funge da polizza assicurativa. Garantisce che la fabbrica abbia effettivamente eseguito le procedure richieste.
Protocollo di selezione: strutturazione del piano di ispezione e test (ITP)
Dimensione della valutazione
Dovresti classificare i fornitori in base alla loro trasparenza. Concentrarsi sulla loro disponibilità ad accettare un ITP globale. Un ITP suddivide ogni singola fase di ispezione. Elenca lo standard, i criteri di accettazione e la parte verificatrice. I produttori di primo livello accolgono con favore un ITP dettagliato. Eseguono già questi passaggi quotidianamente. Gli assemblatori ad alto rischio resisteranno all"esame accurato linea per linea. Utilizza l"ITP come strumento di filtraggio dei fornitori definitivo.
Tabella 1: Matrice dei documenti di ispezione standard
| Tipo di documento | Standard/codice | Criteri di accettazione | Metodo di verifica |
| Rapporto di prova del mulino (MTR) | EN102043.1 | Corrisponde al grado ASTM richiesto | Revisione documenti/PMI |
| Prova di pressione del guscio | API598 | Nessuna perdita visibile o caduta di pressione | Prova idraulica assistita |
| Prova di tenuta della sede | API598 | Zero gocce al minuto (sede in metallo) | Test idro/pneumatico assistito |
| Rapporto dimensionale | ASME B16.10 | Entro le bande di tolleranza specificate | Misurazione utensile calibrato |
| Rapporto NDT (RT) | ASME B16.34 | Nessun vuoto critico nel sottosuolo | Recensione di pellicole radiografiche |
Lista di controllo dei documenti
Prima di rilasciare il pagamento finale, è necessario ritirare un pacchetto di documentazione completo. La documentazione mancante rende il prodotto fisico inutilizzabile per applicazioni critiche. Assicurati che la tua lista di controllo finale includa i seguenti elementi.
- MTR della materia prima: riconducibile ai numeri di colata specifici della colata.
- Grafici di trattamento termico: dimostrazione della correttezza dei cicli di ricottura o normalizzazione.
- Rapporti NDT: firmati da tecnici ASNT Livello II o Livello III.
- Certificati di test di pressione: mostrano la durata esatta e le letture della pressione.
- Rapporti visivi/dimensionali finali: conferma delle dimensioni della flangia e faccia a faccia.
Azioni del passaggio successivo
Non effettuare mai immediatamente un ordine di grandi volumi. Avvia prima un ordine pilota. Imposta un punto di attesa obbligatorio per una FAT di terze parti. La fabbrica deve interrompere la produzione e attendere il tuo ispettore. L"ispettore osserva l"assemblaggio e il collaudo prima del caricamento del container. Questa fase pilota mette alla prova la comunicazione e la conformità procedurale della fabbrica. Se superano senza problemi il FAT pilota, puoi scalare i tuoi ordini con sicurezza.
Conclusione
L’acquisto di valvole dall’estero rimane una strategia commerciale altamente praticabile. Tuttavia, il successo richiede una rigorosa supervisione tecnica e una documentazione meticolosa. È necessario sostituire la fiducia cieca con rigorosi protocolli di verifica. Garantire che ogni lotto includa dati verificabili dei test di pressione e tracciabilità dei materiali. La forza della vostra decisione di appalto risiede interamente nel rigore della documentazione richiesta. Agisci immediatamente sul tuo prossimo progetto. Formalizza chiaramente i tuoi piani di ispezione e test. Richiedi oggi stesso rapporti di ispezione dei campioni ai potenziali fornitori. Tratta questa fase di valutazione come la prova definitiva della loro integrità produttiva.
Domande frequenti
D: Qual è il requisito standard del test di pressione per una valvola a saracinesca cinese?
R: La maggior parte delle valvole a saracinesca industriali devono essere testate secondo API 598 o ISO 5208. Questi standard internazionali richiedono sia un test idrostatico del guscio che un test di tenuta della sede. Determinano l"esatta pressione di prova, la durata e i tassi di perdita accettabili in base alle dimensioni e al design della valvola.
D: Come posso verificare la qualità del materiale di una valvola a saracinesca in acciaio fuso?
R: Richiedere alla fonderia un MTR EN 10204 3.1. È inoltre necessario specificare i requisiti NDT come RT o UT per la fusione del corpo valvola nell"ordine di acquisto iniziale. Inoltre, è necessario imporre l"identificazione positiva del materiale (PMI) per verificare la lega prima che inizi qualsiasi lavorazione in fabbrica.
D: Dovrei assumere un ispettore terzo per i test di accettazione in fabbrica?
R: Sì. Per ordini critici o di volume elevato, l"impiego di un"agenzia indipendente riduce al minimo il rischio della catena di fornitura. Gli ispettori di TUV, SGS o Bureau Veritas assistono a test di pressione a livello locale. Esaminano i controlli dimensionali e firmano le note di rilascio finali, assicurandosi che la fabbrica non abbia manipolato i dati dei test interni.
D: Quali controlli operativi sono specifici per una valvola a saracinesca con ruota a catena?
R: Gli ispettori devono verificare che l"attacco della ruota della catena sia fissato saldamente al volantino. Testano la forza di trazione della catena sotto carichi di pressione simulati. Garantiscono inoltre che le guide della catena impediscano scivolamenti, inceppamenti o inceppamenti durante il funzionamento, garantendo un funzionamento remoto sicuro da terra.
D: Cosa succede se un fornitore rifiuta di fornire registrazioni dettagliate delle ispezioni?
R: Trattalo come una squalifica immediata. I produttori di primo livello integrano i costi di documentazione nei loro prezzi. Hanno modelli di test standardizzati prontamente disponibili. Se una fabbrica rifiuta un ITP o esita a condividere le MTR, probabilmente nasconde materiali di qualità inferiore o non dispone del tutto di apparecchiature di prova adeguate.
 Italiano


