Le valvole di ritegno fungono da guardiani silenziosi delle reti di tubazioni industriali. Il loro lavoro è semplice ma fondamentale. Bloccano il flusso inverso per proteggere costose risorse a monte come pompe centrifughe, compressori rotativi e misuratori di portata di precisione. Ma cosa succede quando questi dispositivi autonomi falliscono? Le conseguenze sono raramente un piccolo intoppo operativo. Un'unità compromessa innesca un effetto domino distruttivo. I gestori delle strutture si trovano improvvisamente a dover affrontare guarnizioni delle pompe rovinate, grave contaminazione ambientale e costose chiusure degli impianti.
Comprendere i meccanismi effettivi della rottura dei componenti è obbligatorio per gli ingegneri della manutenzione e gli specialisti degli approvvigionamenti. Mantenere i processi fluidi e senza intoppi richiede una vigilanza proattiva. Individuare tempestivamente i sintomi di guasto della valvola di ritegno è la differenza definitiva tra una breve finestra di manutenzione programmata e un catastrofico scoppio di mezzanotte.
Questa guida tecnica completa approfondisce i segnali di allarme fisici e le cause fondamentali dei problemi di riflusso delle tubazioni. Applicando principi pratici di ingegneria e passaggi concreti per la risoluzione dei problemi, puoi ottimizzare la tua infrastruttura di tubazioni per decenni di servizio affidabile.
Punti chiave
- I guasti meccanici trasmettono sempre segnali premonitori. Ascoltare eventuali rumori eccessivi della tubazione, forti colpi d'ariete e osservare eventuali cadute di pressione improvvise.
- I catalizzatori di degradazione più diffusi sono prevenibili. Includono un dimensionamento inadeguato del flusso, un'installazione arretrata e un accumulo di detriti abrasivi.
- Qualsiasi perdita di integrità del sigillo è un importante segnale di allarme operativo. Compromette la sicurezza dell'impianto e richiede l'immediato isolamento tecnico.
- La manutenzione preventiva di routine e un'accurata selezione metallurgica rimangono la migliore difesa contro guasti meccanici prematuri.
- Sapere esattamente quando riparare o sostituire un'unità guasta fa risparmiare agli impianti industriali migliaia di sprechi di manodopera e tempi di fermo imprevisti.
Comprendere il guasto delle valvole di ritegno: perché si rompono?
Per diagnosticare accuratamente un problema di una pipeline, è necessario prima comprendere come questi componenti funzionano in condizioni ottimali. Le valvole di ritegno sono dispositivi meccanici ad azionamento automatico. Consentono al fluido o al gas di fluire liberamente in una direzione designata bloccando automaticamente il flusso inverso. A seconda del progetto architettonico specifico, potrebbero utilizzare un disco oscillante, un pistone di sollevamento verticale o un otturatore caricato a molla. Indipendentemente dallo stile, le parti mobili interne si affidano interamente alla pressione del sistema e alla velocità del fluido per aprirsi e chiudersi.
Poiché questi dispositivi funzionano automaticamente in base all"energia cinetica, i loro meccanismi interni sono in uno stato di movimento continuo. Immaginate un vivace impianto petrolchimico. Un singolo flapper è costantemente colpito da velocità di flusso variabili, vortici turbolenti e mezzi altamente corrosivi. Nel corso di centinaia di migliaia di cicli operativi, questa esposizione continua comporta un grave tributo. I perni delle cerniere, le molle di tensione e le superfici di tenuta lavorate diventano altamente vulnerabili all"attrito e alla fatica del metallo.
Quando l"integrità strutturale di questi componenti interni si deteriora, il disco non può più mantenere una tenuta sicura e a filo. L"aggiornamento della vostra infrastruttura con valvole industriali robuste e di alta qualità è una strategia ingegneristica comprovata. Mitiga queste vulnerabilità meccaniche intrinseche e prolunga significativamente la durata dell"intera rete di tubazioni.
Principali sintomi di fallimento a cui prestare attenzione
Diagnosticare un problema prima che distrugga l"attrezzatura secondaria richiede vigilanza e un orecchio allenato. Il personale di manutenzione deve monitorare regolarmente i sistemi di tubazioni per specifici indicatori fisici e uditivi. Intervenire in modo proattivo è sempre più economico che sostituire una pompa morta.
Colpo d"ariete e forti vibrazioni
Una delle forze più distruttive nella fluidodinamica è il colpo d"ariete. Questo evento violento si verifica quando una chiusura ritardata della valvola consente all"inversione del fluido di acquisire uno slancio enorme. Il disco di metallo pesante viene sbattuto bruscamente nella sua sede. Questa decelerazione improvvisa genera un"enorme onda d"urto cinetica. L"impatto risuona forte attraverso la struttura come una mazza che colpisce un"incudine d"acciaio. Se non affrontate, le forti vibrazioni finiranno per rompere i giunti saldati dei tubi, tagliare i supporti strutturali e mandare in frantumi completamente i componenti interni della valvola stessa.
Vibrazioni delle valvole e rumore eccessivo
I tecnici sul campo spesso descrivono questo suono come una manciata di ghiaia che sbatte violentemente all"interno di un tubo d"acciaio. Il chatter si riferisce al rimbalzo rapido e ripetitivo del disco della valvola contro la sua sede lavorata. Ciò di solito significa che la velocità del fluido è troppo debole per mantenere la valvola a cerniera completamente aperta. Può anche indicare un flusso altamente turbolento immediatamente a monte. Questo impatto costante ad alta frequenza genera un rumore eccessivo. Ancor peggio, accelera rapidamente l"usura del perno della cerniera e delle superfici di appoggio, garantendo un guasto meccanico totale.
Perdite interne ed esterne
Una tenuta compromessa comporta enormi rischi operativi e ambientali. Una valvola di ritegno che perde internamente è un killer silenzioso per le apparecchiature a monte. Questo insidioso riflusso costringe le pompe a girare all'indietro o a funzionare costantemente solo per mantenere la pressione di base del sistema. Il risultato è una durata di vita del motore drasticamente ridotta. Le perdite esterne si manifestano tipicamente in corrispondenza delle giunture della carrozzeria o delle flange del cofano imbullonate. Questi trafilamenti esterni rappresentano un pericolo immediato per la sicurezza, soprattutto quando la linea tratta fluidi volatili, tossici o ad alta temperatura.
Flusso incoerente o cadute di pressione improvvise
Fluttuazioni inspiegabili nell’erogazione dei fluidi spesso indicano un meccanismo inceppato. Se la pressione a valle diminuisce improvvisamente, una valvola di ritegno può essere fisicamente incastrata in una posizione parzialmente chiusa. Questo collo di bottiglia involontario limita artificialmente il flusso del fluido. Di conseguenza, le pompe del sistema devono consumare molta più energia elettrica per spingere il fluido oltre l"ostruzione. Ciò porta direttamente a una diminuzione dell’efficienza del sistema, a costi di utilità alle stelle e a un alto rischio di cavitazione della pompa.
Principali cause di guasto e tendenze del settore
La moderna manutenzione industriale sta subendo un enorme cambiamento. I gestori degli impianti si stanno rapidamente allontanando dai modelli run-to-fail obsoleti. Spinte da normative più severe sulle emissioni fuggitive ambientali e dai costi esorbitanti dei tempi di inattività non pianificati, le strutture ora abbracciano la manutenzione predittiva. Gli ingegneri utilizzano sempre più sensori di monitoraggio acustico per rilevare microanomalie nella dinamica del flusso molto prima che si verifichi un guasto fisico. Questa tendenza basata sui dati sottolinea esattamente il motivo per cui i team tecnici devono identificare le cause fondamentali dei guasti alle pipeline.
Dimensionamento e selezione errati
Nella mia esperienza di consulenza su tubazioni industriali, il dimensionamento errato è la principale causa di guasto delle valvole di ritegno . Un errore sorprendentemente comune nel procurement è prendere la strada pigra. Gli ingegneri abbinano semplicemente la dimensione della valvola direttamente alla dimensione nominale della tubazione senza calcolare il coefficiente di flusso specifico o la velocità effettiva del fluido. Se un'unità è sovradimensionata, alla portata normale manca l'energia cinetica per mantenere il disco completamente sollevato contro il suo arresto. Il disco finisce per galleggiare e svolazzare nel flusso del flusso. Questo movimento irrequieto porta direttamente al chiacchiericcio cronico e alla rapida distruzione dei meccanismi cardine interni.
Detriti, contaminazione e incrostazioni
Le condutture del mondo reale sono raramente ambienti incontaminati. Nel corso del tempo, scaglie di ruggine, scorie di saldatura, sabbia sospesa e incrostazioni minerali indurite viaggiano attraverso il flusso del fluido. Quando queste particelle estranee abrasive entrano nel corpo della valvola, rimangono facilmente intrappolate tra il disco e la sede lavorata. Anche un microscopico frammento di detrito impedisce la formazione di un sigillo a filo. Negli scenari più gravi, grossi pezzi di detriti incuneano fisicamente il disco in una posizione aperta. Ciò neutralizza completamente la capacità del dispositivo di prevenire il riflusso.
Installazione e orientamento errati
Fondamentalmente si tratta di dispositivi strettamente direzionali. Se una squadra di tubazioni ne installa inavvertitamente uno all"indietro rispetto al percorso di flusso previsto, ciò garantisce un arresto operativo immediato. Inoltre, specifici progetti architettonici impongono rigorosi orientamenti fisici. Un"unità standard in stile oscillante fa molto affidamento sulla gravità per assistere il disco nella chiusura. L"installazione in una tubazione verticale con flusso verso il basso lo rende del tutto inutilizzabile. I modelli di tipo lift devono generalmente essere installati su linee perfettamente orizzontali per garantire che il pistone interno si inserisca correttamente per gravità.
Elastomero e degrado delle molle
La normale usura operativa è inevitabile. Tuttavia, le dure condizioni ambientali accelerano drasticamente il processo di degrado. Le varianti caricate a molla si basano su una tensione precisa della bobina per chiudere il disco appena prima che inizi il flusso inverso. L"esposizione prolungata al vapore ad alta temperatura o a sostanze chimiche altamente corrosive fa sì che queste molle metalliche perdano la pazienza. Diventano fragili e alla fine si spezzano a metà. I materiali morbidi delle sedi, come gli elastomeri PTFE o EPDM, si gonfieranno, si spezzeranno o si dissolveranno se sono chimicamente incompatibili con i mezzi trattati.
Idee sbagliate comuni sui problemi di sistema
Per affrontare i problemi sistemici delle pipeline è necessario superare i miti obsoleti del settore. Queste idee sbagliate portano spesso a scelte sbagliate in materia di approvvigionamento e a decisioni di manutenzione non ottimali.
Il mito più grande è sempre migliore
Un mito diffuso e dannoso nella progettazione delle tubazioni è che l’installazione di una valvola sovradimensionata riduce automaticamente la caduta di pressione e migliora l’efficienza del sistema. In realtà, i componenti sovradimensionati si guastano molto più velocemente di quelli adeguatamente dimensionati. Poiché la velocità del flusso in un corpo sovradimensionato è troppo bassa per mantenere la valvola completamente aperta, le parti interne svolazzano continuamente. Questo movimento irrequieto consuma prematuramente i perni delle cerniere e aumenta drasticamente la probabilità di gravi colpi d"ariete durante l"arresto della pompa.
L"illusione senza manutenzione
Poiché questi dispositivi funzionano automaticamente senza attuatori pneumatici esterni o segnali di controllo elettrici, vengono spesso trattati come componenti “installa e dimentica”. Questa è una pericolosa svista ingegneristica. Anche se non richiedono regolazioni operative quotidiane da parte di un tecnico, le parti interne sopportano uno stress fisico immenso. Trascurare le ispezioni di routine fa sì che una lieve usura si trasformi silenziosamente in uno scoppio catastrofico.
Guida all"ispezione passo passo
Quando si manifestano sintomi in fabbrica, è necessario un processo di ispezione metodico. È necessario determinare lo stato esatto dell"attrezzatura senza compromettere la sicurezza dei lavoratori.
Controlli visivi e uditivi
Iniziare con una valutazione esterna non invasiva mentre il sistema è attivamente operativo. Usando uno stetoscopio industriale, ascolta attentamente l"acustica interna. Il battito ritmico e rapido indica chiacchiere. Un tonfo pesante e intermittente suggerisce un colpo d"ariete. Ispezionare visivamente l"involucro esterno per verificare l"eventuale presenza di ruggine strisciante, vaiolature corrosive o liquido trasudante sulla flangia del coperchio. Verificare sempre che la freccia di direzione del flusso fusa nel corpo metallico sia perfettamente allineata al flusso effettivo del fluido.
Esecuzione di un test di pressione e flusso
Per confermare definitivamente se una tenuta interna è compromessa, è necessario un test a pressione controllata. Innanzitutto, isolare il segmento della tubazione utilizzando valvole di blocco a monte e a valle. Successivamente, introdurre la pressione del fluido in modo specifico sul lato a valle della valvola di ritegno. Monitorare attentamente il manometro a monte. Se la pressione a monte inizia ad aumentare costantemente o se si sente un sibilo udibile del fluido mentre bypassa il disco, il meccanismo di posizionamento interno non funziona.
Smontaggio e ispezione interna
Avviso di sicurezza: assicurarsi sempre che la linea sia completamente depressurizzata, completamente drenata e adeguatamente bloccata prima di sbloccare qualsiasi corpo contenente pressione.
Una volta rimossi e smontati in modo sicuro su un banco di lavoro sotto una buona illuminazione, ispezionare sistematicamente i componenti interni. Controllare le superfici delle sedi in metallo lavorato per individuare vaiolature, graffi profondi o trafilature. Esaminare il perno della cerniera per verificare la presenza di fori allungati, gioco eccessivo o trucioli di metallo. Per i modelli a molla, testare manualmente la tensione della molla e osservare attentamente eventuali segni di corrosione chimica o microfratture strutturali.
| Area di ispezione | Cosa cercare | Potenziale indicazione |
| Sede e disco della valvola | Graffi, vaiolature, detriti intrappolati | Perdita interna, tenuta compromessa |
| Perno cerniera e cuscinetti | Fori allungati, trucioli metallici | Chiacchiere delle valvole, capacità di flusso sovradimensionata |
| Meccanismo a molla | Perdita di tensione, ruggine, spezzature | Chiusura ritardata, forte colpo d"ariete |
| Interno del corpo valvola | Distacco, degrado chimico, assottigliamento delle pareti | Incompatibilità metallurgica con i fluidi |
Guida alla risoluzione dei problemi: riparazione di un"unità guasta
Una volta che l"ispezione dello smontaggio rivela la causa principale, i team di manutenzione devono eseguire passaggi precisi per la risoluzione dei problemi. L’obiettivo è ripristinare l’integrità del sistema in modo rapido ed economico.
Eliminazione dei detriti e pulizia del sedile
Se l"ispezione rivela particolato intrappolato che causa una lieve perdita interna, una pulizia approfondita può risolvere completamente il problema. Rimuovere con attenzione il disco e utilizzare un solvente industriale non abrasivo per pulire le superfici metalliche delle sedi. Evitare l"uso di spazzole in filo d"acciaio duro su sedi metalliche lavorate. La spazzolatura abrasiva crea graffi microscopici che inevitabilmente portano a future perdite. Se il sistema presenta spesso detriti particolati, installare un filtro a Y immediatamente a monte per catturare i contaminanti.
Sostituzione dei componenti usurati
Se la carrozzeria in metallo pesante è strutturalmente sana ma i componenti interni sono degradati, ricostruire l"unità è altamente conveniente. Sostituisci le molle metalliche usurate con altre nuove che corrispondano alle esatte specifiche di pressione di rottura dell"unità originale di fabbrica. Se gli O-ring in elastomero o le guarnizioni morbide risultano fragili, incrinate o gonfiate chimicamente, sostituirli immediatamente. Assicurarsi che gli elastomeri sostitutivi siano strettamente compatibili con il mezzo della tubazione e classificati per la massima temperatura operativa.
Regolazione dei parametri di sistema
Se l"hardware è strutturalmente intatto ma soffre di forti vibrazioni, il problema risiede nelle dinamiche più ampie del sistema. Probabilmente il componente è sovradimensionato per la portata attuale. Se la sostituzione dell"unità non è immediatamente fattibile, gli operatori a volte possono risolvere le vibrazioni regolando la velocità della pompa tramite un azionamento a frequenza variabile. Aumentando intenzionalmente la velocità del flusso è possibile spingere il disco completamente aperto. In alternativa, riducendo il diametro del tubo immediatamente a monte e a valle si aumenta la velocità quanto basta per stabilizzare la valvola a cerniera.
Migliori pratiche per prevenire guasti prematuri
La transizione da una mentalità di risoluzione dei problemi reattiva a una progettazione ingegneristica proattiva previene i guasti prima che si manifestino. Questo approccio fa risparmiare agli impianti industriali enormi quantità di manodopera e risorse di capitale.
Dimensionamento accurato basato sulla dinamica del flusso
Gli ingegneri devono dimensionare questi dispositivi direzionali in base al coefficiente di flusso e alle condizioni di flusso specifiche, anziché adattare pigramente la dimensione nominale del tubo. L"obiettivo principale è selezionare una dimensione in cui la velocità normale del flusso sia sufficientemente forte da spingere completamente il disco contro il suo arresto di apertura. Ciò elimina completamente le fluttuazioni interne che distruggono i perni delle cerniere. L"utilizzo delle tabelle di dimensionamento del produttore e del software di simulazione fluidodinamica durante la fase di progettazione iniziale è assolutamente fondamentale.
Scegliere il tipo e il materiale della valvola giusti
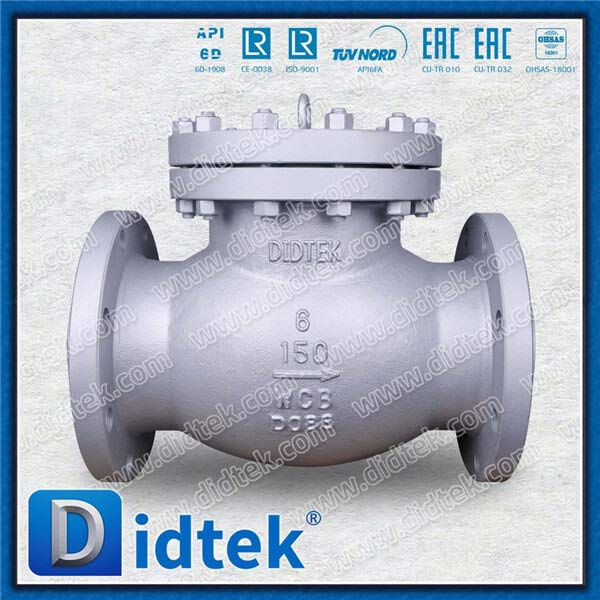
L'abbinamento del design architettonico e della metallurgia all'applicazione specifica non è negoziabile. La ghisa o l'ottone standard si corroderanno rapidamente nelle applicazioni con vapore ad alta pressione o petrolio abrasivo. Le strutture devono specificare materiali robusti progettati specificamente per ambienti difficili. Ad esempio, l'integrazione di una valvola di ritegno di sollevamento da 6 pollici e 150 libbre in acciaio fuso offre una resistenza superiore allo shock termico e all'usura ad alta velocità. Costruita con un corpo ASTM A216 WCB, una copertura imbullonata per carichi pesanti e sottoposta a rigorosi test di pressione API 598, questa specifica metallurgia supera di anni le alternative commerciali più leggere.
Implementazione di un programma di manutenzione preventiva
Non aspettare che si verifichi un"esplosione di emergenza prima di ispezionare la tua infrastruttura. Stabilire un rigoroso programma di manutenzione preventiva basato fortemente sulla gravità dell"applicazione. Per le linee idriche comunali standard può essere sufficiente un"ispezione visiva e acustica annuale. Tuttavia, le unità che operano in impianti di lavorazione chimica altamente corrosivi o in linee di liquami abrasivi richiedono ispezioni interne semestrali. Il monitoraggio accurato dell"usura del sedile e dell"integrità della molla previene disastri imprevisti.
Riparare o sostituire: quando è il momento di cambiare attrezzatura?
I responsabili della manutenzione spesso si trovano ad affrontare una decisione difficile. Dovrebbero stanziare costose ore di lavoro per ricostruire un’unità guasta o investire capitali in una sostituzione completa? Fare la scelta giusta richiede un’analisi costi-benefici attenta e obiettiva.
Quando riparare:
- Il corpo metallico esterno è completamente esente da sottili incrinature, grave corrosione o assottigliamento delle pareti strutturali.
- Il guasto è interamente isolato ai componenti morbidi sostituibili come gli O-ring o una singola molla affaticata.
- L'unità è dimensionata correttamente per le condizioni di flusso attuali e il problema è stato causato da un evento isolato di detriti.
- Il costo totale delle parti di ricambio e della manodopera di manutenzione è inferiore alla metà del costo di acquisto di un'unità nuova di zecca.
Quando sostituire:
- Gravi danni alla sede: se una sede metallo su metallo è profondamente rigata, fortemente vaiolata o trafilata oltre ciò che può essere facilmente lappata internamente, non sigillerà mai più correttamente.
- Dimensionamento errato: se l'unità soffre di chattering cronico perché è fondamentalmente sovradimensionata, ricostruirla è un completo spreco di risorse. I nuovi componenti interni falliranno altrettanto rapidamente. È obbligatorio un ricambio di dimensioni adeguate.
- Degrado del corpo: segni visibili di crepe esterne o grave corrosione chimica richiedono la sostituzione immediata per prevenire una pericolosa esplosione ad alta pressione.
- Aggiornamenti tecnologici: se un'unità antiquata in stile oscillante provoca costantemente forti colpi d'ariete, sostituirla con un moderno modello assistito da molla senza sbattimento protegge l'intero sistema di tubazioni.
Ignorare i primi segnali di degrado meccanico provoca inevitabilmente gravi danni al sistema secondario. Comprendere le cause fondamentali garantisce la longevità del sistema a lungo termine. In definitiva, l"ispezione proattiva e l"investimento anticipato in hardware di alta qualità e adeguatamente specificato sono sempre più economici che affrontare le conseguenze dei tempi di inattività di emergenza. Se riscontri problemi cronici alle tubazioni, contatta esperti di valvole affidabili per garantire soluzioni di dimensionamento personalizzate e aggiornare i tuoi sistemi di tubazioni per prestazioni ottimali e senza perdite.
Cosa succede quando una valvola di ritegno si guasta?
Un"unità guasta consente al flusso inverso, comunemente noto come riflusso, di viaggiare incontrollato attraverso il sistema di tubazioni. Questa pericolosa inversione fa sì che le pompe centrifughe girino all"indietro, provocando gravi danni meccanici e motori bruciati. Contamina in modo incrociato i fluidi di processo sensibili, drena inaspettatamente i serbatoi di contenimento elevati e provoca gravi danni strutturali alle tubazioni attraverso le onde d"urto cinetiche del colpo d"ariete.
È possibile che una valvola di ritegno non si chiuda?
SÌ. Anche se statisticamente meno comune del fallimento in posizione aperta, un"unità può assolutamente fallire in posizione chiusa. Ciò accade in genere se il perno della cerniera interna si blocca completamente a causa di una grave corrosione, la molla di tensione si inceppa o un grosso pezzo di detriti impedisce fisicamente l"apertura del disco. Quando una valvola non si chiude, interrompe completamente il flusso del sistema in avanti. Questa pompa morta provoca un"immediata e pericolosa sovrapressurizzazione a monte.
Come fai a sapere se una valvola di ritegno perde internamente?
I segni di perdite interne sono spesso inizialmente impercettibili. Potresti notare che la pompa del sistema si accende molto più frequentemente del normale solo per mantenere la pressione di base. Questo fenomeno è noto come ciclo breve. Altri indicatori rivelatori includono cambiamenti insoliti di temperatura nelle tubazioni a monte mentre il fluido caldo o freddo a valle scorre all"indietro. Un calo costante e inspiegabile della pressione complessiva del sistema immediatamente dopo lo spegnimento della pompa è un segnale di allarme definitivo.
Quanto dovrebbe durare una valvola di ritegno industriale?
La durata funzionale di un"unità industriale dipende fortemente dall"applicazione specifica, dai fluidi, dalla selezione metallurgica e dal rigore del programma di manutenzione. In condizioni di flusso ottimali, una valvola industriale di alta qualità e adeguatamente dimensionata dura facilmente dai 5 ai 10 anni o più. Tuttavia, l"esposizione continua a sostanze chimiche aggressive, forti colpi d"ariete o vibrazioni croniche dovute a un dimensionamento inadeguato riduce drasticamente la durata di vita a pochi mesi.
Come si testa la tenuta di una valvola di ritegno?
Il test delle perdite richiede l"isolamento della valvola dal flusso del processo principale utilizzando valvole di blocco di isolamento a monte e a valle. Una volta isolato, si introduce il fluido pressurizzato esclusivamente sul lato a valle del componente. Monitorando un manometro installato a monte è possibile verificare l"integrità della tenuta. Se il manometro a monte registra un aumento di pressione o se il fluido fuoriesce visibilmente da una porta di spurgo a monte, il meccanismo di sede interno è compromesso e richiede una manutenzione immediata.
È possibile installare una valvola di ritegno verticalmente?
L"orientamento dell"installazione dipende interamente dalla progettazione meccanica specifica della valvola. I modelli in linea caricati a molla possono generalmente essere installati con qualsiasi orientamento, comprese le linee verticali con flusso verso l"alto o verso il basso, poiché la molla fornisce la forza di chiusura. Tuttavia, i tipi tradizionali a battente e quelli a sollevamento a gravità non devono mai essere installati su linee verticali con flusso verso il basso. La gravità aprirà semplicemente il disco, rendendo il meccanismo di prevenzione del riflusso completamente inutile.
 Italiano


