I sistemi a vapore e fluidi ad alta pressione richiedono affidabilità assoluta. L'usura dei sedili compromette regolarmente questa necessità operativa. Quando l’isolamento interno fallisce, le strutture di processo affrontano gravi conseguenze. I tempi di inattività non pianificati compromettono gli obiettivi di produzione, mentre le emissioni fuggitive minacciano la conformità ambientale. Una valvola a saracinesca a scorrimento parallelo impedisce intrinsecamente il legame termico. Supera le tradizionali varianti del cancello a cuneo in caso di temperature fluttuanti. Tuttavia, il suo meccanismo di scorrimento fondamentale rimane altamente suscettibile ai danni. Le rigature abrasive e l'erosione aggressiva possono distruggere rapidamente le superfici interne delle sedi.
È necessario un approccio strutturato e proattivo per combattere questi fallimenti. Una scarsa manutenzione e abitudini operative errate accelerano il degrado dei componenti. Questo articolo fornisce agli ingegneri della manutenzione e ai team di approvvigionamento un quadro basato sull"evidenza. Imparerai come diagnosticare accuratamente l"usura precoce dei sedili. Descriviamo le modifiche operative preventive essenziali che puoi implementare immediatamente. Infine, forniamo criteri chiari per aiutarvi a valutare quando riparare un"unità guasta rispetto all"aggiornamento a un design moderno specializzato.
Punti chiave
- L'usura della sede nelle valvole a saracinesca a scorrimento parallelo è principalmente causata da rigature di particolato, erosione ad alta velocità durante l'attuazione e impostazioni inadeguate della coppia dell'attuatore.
- I controlli diagnostici di routine, che vanno dal rilevamento acustico delle perdite alle ispezioni visive di lappatura, possono identificare l'usura prima che si verifichi un guasto catastrofico.
- Le strategie preventive richiedono un mix di aggiustamenti operativi (ad esempio, l'utilizzo della valvola di bypass) e la specifica di materiali più duri per il rivestimento della sede (come la stellite).
- Quando i costi di riparazione superano il 50% di una nuova unità, il passaggio a progetti specializzati come una valvola a saracinesca a doppio disco o una valvola a saracinesca a disco parallelo con condotto passante in acciaio fuso spesso produce un migliore ROI a lungo termine.
La meccanica dell"usura della sede in una valvola a saracinesca a scorrimento parallelo
Comprendere esattamente come i componenti interni si degradano aiuta a implementare misure preventive migliori. L"usura del sedile avviene raramente dall"oggi al domani. Di solito è il risultato di stress meccanico cumulativo, fluidodinamica e condizioni di processo difficili.
Attrito e caricamento della molla
I meccanismi a molla interna si trovano tra i dischi gemelli. Mantengono entrambi i dischi in costante contatto contro le sedi fisse. Questo design crea una tenuta affidabile e bidirezionale indipendentemente dalla pressione della linea. Tuttavia, questo contatto costante genera un attrito continuo. Ogni volta che si accarezza l"unità, i dischi scivolano con forza contro le sedi. Anche in condizioni normali, questa azione di scorrimento consuma lentamente le superfici di accoppiamento lucide. Nel tempo si accumulano abrasioni microscopiche.
Punteggio del particolato (irritamento)
Le tubazioni trasportano costantemente detriti intrappolati, scorie di saldatura e incrostazioni di ossido di ferro. Quando queste particelle dure entrano nel corpo della valvola, creano gravi problemi. I dischi scorrevoli intrappolano questi detriti abrasivi contro le superfici di seduta. Man mano che la corsa continua, i detriti lasciano tracce profonde nel metallo. Gli ingegneri chiamano questo fenomeno scorticatura o irritazione del particolato. Il grippaggio compromette gravemente le superfici piatte e lappate necessarie per una tenuta a tenuta di bolle. Una volta iniziato il punteggio, la perdita interna diventa inevitabile.
Erosione ad alta velocità (trafilatura)
La velocità del fluido aumenta drasticamente quando una valvola funziona in una posizione parzialmente aperta. Le forze di pressione differenziale elevate elaborano i fluidi attraverso un piccolo spazio. Questo getto ad alta velocità taglia letteralmente il metallo. I professionisti del settore chiamano questo fenomeno la trafilatura. L"apertura troppo lenta di una valvola espone le sedi a forze erosive prolungate. Gli operatori devono evitare del tutto lo strozzamento, poiché l"erosione localizzata distrugge permanentemente il profilo del sedile.
Degrado dei materiali
I materiali dei sedili standard sono soggetti a continui attacchi chimici e termici nel tempo. Il rapido ciclo termico provoca espansione e contrazione non uniforme. Questa sollecitazione induce microfessurazioni sullo strato di rivestimento duro. Inoltre, le sostanze chimiche aggressive del processo attaccano e corrodono lentamente le leghe standard. Quando il degrado del materiale indebolisce lo strato superficiale, l’usura meccanica accelera in modo esponenziale. È necessario tenere conto di queste realtà ambientali quando si specificano i materiali sostitutivi.
Controlli diagnostici: identificazione dei danni alla sede e al disco
Il rilevamento tempestivo dell’usura interna evita alle strutture guasti improvvisi e catastrofici. La diagnostica proattiva consente ai team di manutenzione di programmare le riparazioni durante le interruzioni pianificate anziché reagire agli arresti di emergenza.
Test di tenuta in linea
Non è sempre necessario rimuovere le apparecchiature dalla tubazione per diagnosticare il passaggio interno. Le moderne tecniche di valutazione non distruttiva (NDE) forniscono eccellenti informazioni sulle condizioni interne.
- Test sulle emissioni acustiche: i tecnici fissano i sensori piezoelettrici sul corpo esterno. Il fluido che passa attraverso una sede chiusa e danneggiata genera onde acustiche distinte ad alta frequenza. L'analisi di queste tracce acustiche conferma rapidamente la gravità delle perdite interne.
- Monitoraggio della caduta di pressione: i tecnici installano trasmettitori di pressione a monte e a valle del punto di isolamento. Una graduale equalizzazione della pressione attraverso un'unità completamente chiusa indica una perdita interna attiva. È possibile monitorare questo decadimento della pressione nel tempo per stimare la progressione dell'usura.
Ispezione visiva e dimensionale (post-smontaggio)
Una volta estratta l"unità dalla linea, le ispezioni visive forniscono risposte definitive. Le valutazioni di smontaggio guidano la tua metodologia di riparazione.
- Identificare i segni di usura visivi: pulire accuratamente i dischi e le sedi. Cercare profondi graffi longitudinali che corrono paralleli alla direzione della corsa. Misurare lo spessore rimanente del rivestimento duro utilizzando misuratori a ultrasuoni di precisione. Nota eventuali bande di contatto irregolari e lucide.
- Applicare il composto azzurrante: rivestire uniformemente la superficie del disco utilizzando un composto azzurrante specializzato, come il blu di Prussia.
- Eseguire un test di contatto: premere saldamente il disco contro la sede fissa senza ruotarlo.
- Analizzare il modello di trasferimento: rimuovere il disco ed esaminare il trasferimento dell'inchiostro blu. Un anello blu solido e ininterrotto indica una perfetta planarità. I motivi di inchiostro macchiati o spezzati rivelano macchie basse, deformazioni e gravi danni da rigature.
Analisi del feedback dell"attuatore
I posizionatori intelligenti delle valvole e i moderni attuatori per valvole motorizzate (MOV) generano dati diagnostici di grande valore. I componenti interni usurati alterano fisicamente le prestazioni di un attuatore. Poiché il grippaggio aumenta l"attrito interno, l"attuatore deve generare una spinta maggiore per completare la corsa. L"analisi dei segnali di coppia dell"attuatore rivela un peggioramento delle condizioni del sedile. Se si nota una tendenza costante al rialzo della coppia di spunto richiesta per diversi mesi, è probabile che si verifichi un grippaggio della sede.
Strategie preventive e aggiustamenti operativi
È possibile prolungare significativamente la durata delle apparecchiature modificando il modo in cui gli operatori interagiscono con la pipeline. Semplici aggiustamenti procedurali impediscono che i meccanismi di usura più distruttivi prendano piede.
Pratiche di attuazione corrette
Gli operatori devono comprendere i limiti di progettazione. Non utilizzare mai questi progetti specifici per la limitazione o il controllo del flusso. Servono esclusivamente come dispositivi di isolamento on/off. La strozzatura garantisce gravi danni alla trafilatura. Enfatizzare l"attuazione rapida, continua e a corsa completa durante le sessioni di allenamento. Una corsa veloce riduce al minimo la durata esatta dei getti di fluido ad alta velocità sulle superfici di seduta. Non consentire agli operatori di interrompere lentamente il flusso a meno che non utilizzino una configurazione di bypass dedicata.
Bypassare l"utilizzo del sistema
L"apertura di un massiccio punto di isolamento sotto la massima pressione differenziale garantisce un danno erosivo. Dovresti sempre consigliare di installare una linea di bypass più piccola e robusta attorno al punto di isolamento primario. Gli operatori aprono prima la piccola tangenziale. Questa azione equalizza lentamente la pressione sui dischi principali. Una volta che la pressione si è stabilizzata, gli operatori possono azionare l"attrezzatura primaria in tutta sicurezza. Questo processo riduce drasticamente la pressione differenziale, eliminando le violente velocità del fluido responsabili dell"erosione della sede.
Calibrazione dell"attuatore
Una coppia eccessiva dell"attuatore distrugge rapidamente i componenti interni. Questi meccanismi si basano sull"inserimento della posizione piuttosto che sull"inserimento della coppia. Le molle interne creano la tenuta, non la forza dell"attuatore esterno. L"applicazione di una spinta di chiusura eccessiva non migliora la tenuta della chiusura. Invece, spinge i dischi in modo aggressivo nella parte inferiore del corpo, piegando gli steli e deformando gli anelli della sede. I team di calibrazione devono impostare gli interruttori di limite MOV in modo accurato basandosi rigorosamente sulla posizione di viaggio.
Lavaggio di routine
I particolati abrasivi causano la stragrande maggioranza dei graffi meccanici. È necessario implementare protocolli aggressivi di lavaggio delle tubazioni, soprattutto in seguito a nuove costruzioni o interventi di manutenzione. La manutenzione ordinaria del filtro è altrettanto critica. Pulire frequentemente i filtri a Y e i filtri a cestello a monte. La rimozione di incrostazioni, sabbia e scorie di saldatura prima che raggiungano le superfici di seduta costituisce la migliore difesa contro il grippaggio.
Matrice degli aggiustamenti operativi preventivi
| Meccanismo di usura | Causa primaria | Azione preventiva consigliata |
| Trafilatura (erosione) | Limitazione/Attuazione lenta | Applicare un rigoroso utilizzo di accensione/spegnimento; utilizzare sistemi di bypass per equalizzare la pressione. |
| Galling del particolato | Detriti/scaglie intrappolati | Aumentare gli scarti del filtro a monte; linee di scarico dopo la manutenzione. |
| Deformazione dei componenti | Coppia eccessiva dell"attuatore | Calibrare gli attuatori sulla chiusura con limite di posizione anziché con limite di coppia. |
| Microcracking termico | Rapidi sbalzi di temperatura | Implementare procedure di riscaldamento graduale del sistema per prevenire shock termici. |
Aggiornamenti di materiali e design per applicazioni ad alta usura
Quando le modifiche operative non riescono a risolvere l"usura cronica, è necessario aggiornare l"hardware. La specifica di leghe avanzate e architetture premium garantisce la longevità in ambienti di servizio gravosi.
Specifiche per rivestimenti duri
Le sedi standard in acciaio inossidabile si degradano rapidamente in applicazioni ad alta temperatura o abrasive. È necessario specificare i rivestimenti rigidi premium durante la fase di approvvigionamento. Le leghe di stellite, in particolare la Stellite 6, forniscono un"eccezionale resistenza sia al grippaggio che alla cavitazione. Per ambienti con liquami estremamente abrasivi, specificare i rivestimenti in carburo di tungsteno applicati tramite processi HVOF (High-Velocity Oxygen Fuel). Queste superfici ultra dure frantumano facilmente le particelle intrappolate senza sostenere sgorbie superficiali.
Valutazione della valvola a saracinesca a doppio disco
Forti sollecitazioni sulle tubazioni e distorsioni termiche spesso deformano i corpi standard, causando perdite interne. Dovresti valutare una valvola a saracinesca a doppio disco per questi scenari impegnativi. Questa architettura presenta due dischi indipendenti collegati da un meccanismo centrale a sfera e presa o a cuneo flessibile. Questa indipendenza consente ai dischi di articolarsi. Si autoallineano perfettamente ai sedili anche se la scocca esterna si deforma sotto stress termico. Questa maggiore flessibilità consente di compensare il disallineamento della tubazione mantenendo l'assoluta integrità bidirezionale del sedile.
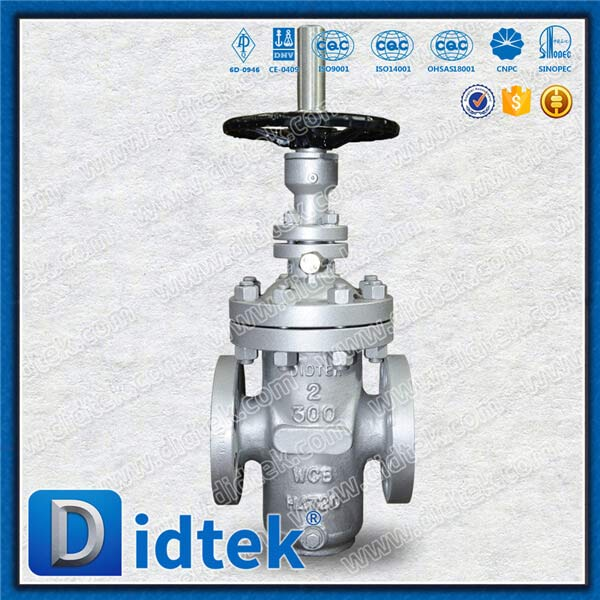
Aggiornamento a una valvola a saracinesca a disco parallelo con condotto passante in acciaio fuso
Per la massima difesa contro l'erosione, aggiorna il tuo sistema a una valvola a saracinesca a disco parallelo con condotto passante in acciaio fuso . Gli ingegneri posizionano questa architettura come la soluzione premium per servizi severi. È inoltre obbligatorio per le condotte a lungo raggio che richiedono operazioni di pigging regolari.
Il design del condotto passante presenta un"unica lastra solida con un foro circolare a passaggio totale. Quando è completamente aperto, questo foro si allinea perfettamente con il foro della tubazione. Le porzioni solide della lastra schermano completamente le facce del sedile dal flusso turbolento. Poiché i fluidi di processo non toccano mai le superfici di appoggio durante il flusso normale, l"erosione si riduce praticamente a zero. Questo aggiornamento estende drasticamente le prestazioni del ciclo di vita in applicazioni altamente abrasive o ad alta velocità.
Riparare o sostituire: valutare i costi del ciclo di vita
I responsabili della manutenzione alla fine si trovano ad affrontare una decisione critica. È necessario determinare se lavorare i componenti usurati o rottamare l"intero assieme. Fare la scelta sbagliata prosciuga i budget di manutenzione e introduce gravi rischi per la sicurezza.
I limiti della rettifica e della lappatura delle valvole
I team di manutenzione interni spesso si affidano a lappatrici portatili per ripristinare i sedili danneggiati. È necessario riconoscere i limiti rigidi di questa pratica. La lappatura rimuove con successo piccoli graffi superficiali e ripristina la planarità richiesta. Tuttavia, rimuove materiale prezioso dal rivestimento duro. Se le ispezioni visive rivelano sgorbie profonde, una lappatura eccessiva esaurirà completamente lo strato di stellite. Una volta macinato il rivestimento duro nel metallo di base più morbido, il sedile non può mantenere una guarnizione sotto pressione. I danni gravi richiedono sempre la rimozione, la lavorazione in officina e una risaldatura completa dello strato di superficie dura.
Matrice costo-risultato
È necessario valutare le spese di riparazione rispetto ai costi di capitale delle nuove apparecchiature. I tempi di inattività ripetuti comportano enormi sanzioni finanziarie. Inviare un"unità obsoleta per la lavorazione meccanica, la saldatura e il trattamento termico diventa incredibilmente costoso. Gli esperti del settore si basano su una regola empirica standard. Se i costi di riparazione, logistica e lavorazione superano dal 50% al 60% rispetto a un"unità sostitutiva nuova di zecca, la sostituzione rappresenta la scelta finanziaria più intelligente. Una nuova unità aggiornata reimposta l"orologio del ciclo di vita ed elimina i tempi di inattività ricorrenti associati alle riparazioni patchwork.
Rischi per la conformità e la sicurezza
L"utilizzo di apparecchiature pesantemente riparate comporta passività nascoste. Le applicazioni critiche richiedono una stretta aderenza agli standard API 598 o ASME B16.34 relativi alle classi di perdita. La lappatura interna raramente ripristina un"unità gravemente danneggiata alla classe di perdita originale di fabbrica. Rimettere un"unità compromessa nel servizio a vapore ad alta pressione provoca un disastro. Se un sedile riparato in modo inadeguato si rompe, il conseguente incidente di sicurezza supera di gran lunga il denaro risparmiato evitando l"acquisto di un sostituto.
Azioni del passaggio successivo
Agisci immediatamente per verificare le tue apparecchiature difettose. Identificare punti di isolamento specifici che soffrono di malattia cronica. Documentare la velocità del fluido, il carico di particolato e le temperature di esercizio per queste posizioni problematiche. Successivamente, consultare direttamente un produttore qualificato. Condividi i tuoi dati di audit in modo che possano aiutarti a specificare i materiali esatti e l"architettura necessari per risolvere in modo permanente le tue sfide di processo uniche.
Conclusione
L"usura delle sedi rimane una sfida inevitabile nei sistemi di fluidi ad alta pressione. Tuttavia, puoi gestirlo e mitigarlo con successo attraverso la disciplina operativa e l’approvvigionamento intelligente. L"applicazione di rigide pratiche di attuazione on/off e l"utilizzo di linee di bypass riducono immediatamente il trafilamento erosivo del filo. Il monitoraggio acustico regolare impedisce che piccole perdite si trasformino in scoppi catastrofici.
I moderni impianti industriali devono abbandonare la manutenzione reattiva. Lappare ripetutamente i sedili dopo che si sono guastati drena risorse e mette in pericolo il personale. L’approvvigionamento proattivo risolve la causa principale di questi fallimenti. La specificazione di architetture avanzate fortemente protette contro l"erosione prolunga notevolmente la durata operativa. Incoraggiamo i responsabili della manutenzione a richiedere oggi stesso una revisione tecnica completa delle loro applicazioni ad alta usura con un team di vendita tecnico qualificato.
Domande frequenti
D: È possibile utilizzare una valvola a saracinesca a scorrimento parallelo per la strozzatura per ridurre l"usura?
R: No, non dovresti mai usarli per il throttling. La strozzatura accelera la trafilatura ad alta velocità e una grave erosione della sede. I produttori progettano queste unità esclusivamente per compiti di isolamento completamente aperti o completamente chiusi.
D: Con quale frequenza devono essere eseguite le ispezioni dei sedili?
R: La frequenza delle ispezioni dipende interamente dalle condizioni di servizio specifiche. In genere, è necessario eseguire ispezioni dimensionali e visive durante le fermate programmate dell"impianto. Tuttavia, ispezionare immediatamente se il monitoraggio delle emissioni acustiche rileva un passaggio interno.
D: Qual è la differenza nella resistenza all"usura tra una valvola a saracinesca a disco parallelo a piastra passante in acciaio fuso e una guida parallela standard?
R: Il design del condotto passante protegge completamente le superfici di seduta dal fluido di flusso quando è completamente aperta. Questa schermatura offre una resistenza all"usura contro l"erosione significativamente più elevata nelle applicazioni abrasive rispetto ai design standard.
D: È possibile rilavorare i sedili in linea?
R: Sì, i tecnici possono utilizzare macchine lappatrici portatili per riparare piccole usure superficiali in linea. Tuttavia, danni gravi richiedono la rimozione completa della valvola e una lavorazione professionale in officina per ripristinare il rivestimento duro esaurito.
 Italiano


